- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Welche versteckten metallurgischen Versäumnisse beeinträchtigen die Lebensdauererwartungen für kaltgewalzte, verschleißfeste nahtlose Rohre?
Das Produktions-Framework von Xinlida wird erstelltVerschleißfestes kaltgewalztes nahtloses Stahlrohrrund um die metallurgische Überwachung der gesamten Kette, standardisierte zerstörungsfreie Bewertung und projektgerechte EN10204-3.1-Dokumentation, um diese leicht zu übersehenden metallurgischen blinden Flecken bei der grenzüberschreitenden Umsetzung von Schwerindustrie-Kapitalprojekten zu beseitigen.
1. Die Einschlusskontrolle in der Schmelzphase mildert die Delaminierung unter der Oberfläche, die durch zyklische abrasive Belastung ausgelöst wird
Eine standardmäßige Sichtprüfung kann keine mikroskopisch kleinen nichtmetallischen Einschlüsse erkennen, die in Rohrwandquerschnitten eingeschlossen sind. Rohmaterial von minderwertiger Qualität enthält aggregierte Schlackenverunreinigungen, die bei Stahlschmelzvorgängen entstehen. Unter wiederholter Abreinigung durch abrasive Partikel und zyklischer mechanischer Belastung, die für die Zirkulation von Bergbauschlamm typisch ist, werden diese Einschlusscluster zu inneren Rissbildungspunkten. Im Laufe der Betriebszyklen dehnen sich Mikrorisse in Richtung der Innen- und Außenflächen aus und lösen unerwartete Ablösungen der Rohrwände und vorzeitige Leckagen aus, lange bevor die theoretischen Ziele für die Verschleißlebensdauer erreicht werden. Xinlida führt Verfahren zur Raffinierung von geschmolzenem Stahl und zum Einblasen von weichem Argon vor dem Gießen des Knüppels ein, um schädliche Einschlüsse zu minimieren. Automatisierte Ganzkörper-Ultraschallprüfungen gemäß ISO 10893-8 erfassen unterirdische Diskontinuitäten, bevor Rohre die Produktionslinien verlassen, und verringern so die Wahrscheinlichkeit von Felddelaminierungen in Prozesskreisläufen mit abrasiven Medien.
2. Eine regulierte Wärmebehandlungsatmosphäre schränkt die Oberflächenentkohlung ein, was die Verschleißfestigkeit beeinträchtigt
Durch unkontrollierte Ofenatmosphäre beim Glühen und Zwischenwalzen entstehen entkohlte Oberflächenzonen. Der Kohlenstoffverlust an Innen- oder Außenwandoberflächen verringert die lokale Härte und bildet weiche Schichten, die anfällig für schnelle abrasive Erosion sind. Auch wenn die Chemie des Hauptgrundmaterials den Spezifikationen entspricht, verschleißen entkohlte Oberflächen unter dem Einfluss der Aufschlämmung schnell, was die reale Lebensdauer trotz der korrekten Auswahl der nominellen Stahlsorte drastisch verkürzt. Viele Lieferanten berichten nur über die chemische Analyse von Massenproben, ohne die Kohlenstoffgradienten an der Oberfläche zu messen. Xinlida verwaltet die Sauerstoff-Feuchtigkeitsparameter des Ofens für jeden thermischen Verarbeitungszyklus und führt metallografische Querschnittsproben durch, um zu überprüfen, ob die Tiefe der Entkohlungsschicht innerhalb der projektdefinierten Grenzen bleibt. Die erhaltene Oberflächenhärte sorgt für ein konsistentes Verschleißschutzverhalten für Rohre, die partikelbeladenen Industriemedienströmen ausgesetzt sind.
3. Kontrollierte Kaltreduktionsverhältnisse vermeiden eine ungleichmäßige Eigenspannungsverteilung über Rohrwandabschnitte
Eine übermäßig aggressive Kaltwalzreduktion in einem Durchgang führt zu ungleichmäßigen Restspannungsgradienten in der gesamten Rohrwanddicke. Ein Spannungsarmglühen nach dem Walzen, das bei unzureichender Temperatur durchgeführt wird, kann diese aufgebauten Spannungen nicht homogenisieren. Wenn der Außendienst mit Temperaturschwankungen und abrasiver Stoßbelastung einhergeht, beschleunigt die Überlagerung von Eigenspannungen die Rissausbreitung. Selbst bei Betriebsparametern, die weit unter den Nenndruckgrenzen liegen, kann es zu zufälligen vorzeitigen Rissen kommen. Xinlida unterteilt die gesamte Kaltverformung in kontrollierte Reduktionsschritte mit mehreren Durchgängen, gepaart mit kalibrierten thermischen Spannungsabbauzyklen. Die Eigenspannungsprobenahme validiert die Spannungsverteilung im Wandabschnitt und verhindert so spannungsbedingte unerwartete Risse in Betriebsumgebungen mit hoher zyklischer Belastung.
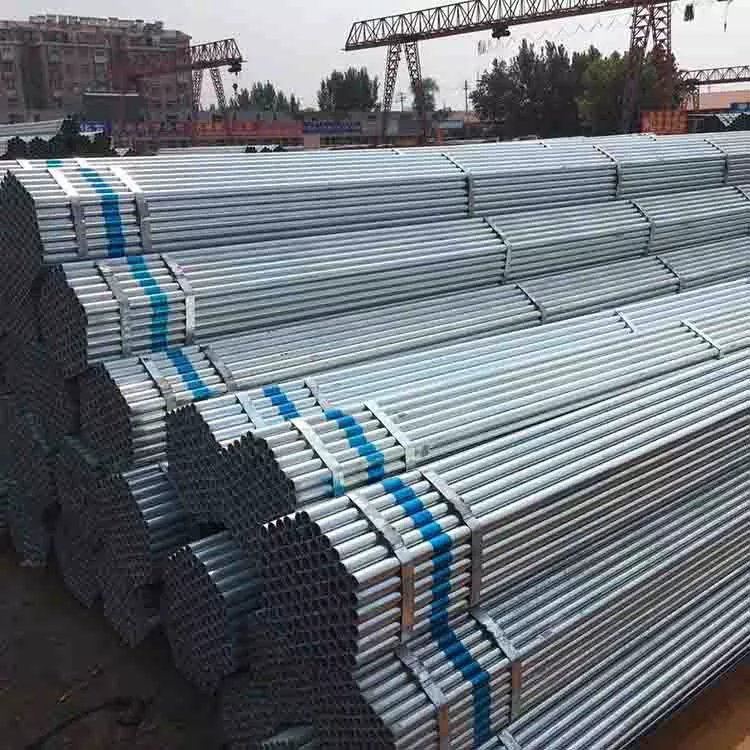
4. Durch die rückverfolgbare Schmelzennummernverwaltung werden durchgängige metallurgische Prüfpfade für die EPC-Standortabnahme sichergestellt
Die EPC-Ausschreibungsanforderungen der Schwerindustrie erfordern eine strikte Rückverfolgbarkeit der Chargennummer in Verbindung mit der Dokumentation der Werkstestzertifikate nach EN10204-3.1. Das Mischen von Rohrsegmenten, die aus unterschiedlichen Stahlschmelzschmelzen stammen, während des Schneidens und Umpackens unterbricht die Rückverfolgbarkeitskette. Generische Zertifikate mit „typischem Wert“ können wärmespezifische gemessene chemische und mechanische Daten nicht ersetzen und führen bei Abnahmeprüfungen Dritter zur Ablehnung. Jede Xinlida-Produktionscharge weist eine deutliche Wärmemarkierung auf den Rohrkörpern auf, wobei in den MTC-Berichten tatsächlich gemessene Werte anstelle repräsentativer typischer Bereiche aufgeführt sind. Den Sendungen liegen vollständige, rückverfolgbare Dossiers in englischer Sprache bei, die EPC-Auftragnehmer dabei unterstützen, die QA-QC-Einreichungsanforderungen des Projekts zu erfüllen, ohne dass zusätzliche Kosten für metallurgische Probentests durch Dritte entstehen.
5. ASTMG65-ausgerichtete Verschleißsimulationsstichproben validieren die Haltbarkeit abrasiver Medien unter realen Bedingungen
Viele Zulieferer beziehen sich lediglich auf Spezifikationsblätter zu Stahlsorten als Nachweis der Verschleißfestigkeit, ohne eine anwendungsrelevante Laborbewertung des abrasiven Verschleißes durchzuführen. Die Härtewerte allein erlauben keine vollständige Vorhersage der Materialverlustrate unter Partikelreinigungsbedingungen. Zwei Rohre mit identischer Rohhärte können aufgrund unterschiedlicher Kornstruktur und Karbidverteilung eine sehr unterschiedliche Feldverschleißleistung liefern. Xinlida führt regelmäßig ASTMG65-Trockensand-Gummirad-Abriebproben für verschleißfeste Rohrlose durch. Gemessene Gewichtsverlustdaten quantifizieren die Beständigkeit gegen abrasiven Verschleiß und liefern EPC-Ingenieuren greifbare, im Labor abgeleitete Referenzdaten bei der Schätzung der Austauschzyklen von Komponenten für Bergbau- und Zementförderkreisläufe.
6. Projektspezifische Schnitt- und Markierungsanweisungen gewährleisten die Rückverfolgbarkeit nach der Sekundärfertigung
Werkstätten vor Ort schneiden häufig lange nahtlose Rohre in kürzere Spulensegmente. Ohne standardisierte Verfahren zur Transfermarkierung gehen die ursprünglichen Wärmekennzeichnungen verloren, wodurch die Materialrückverfolgbarkeit für jedes abgelängte Stück beeinträchtigt wird. Eine anschließende Untersuchung der Ursache von Geräteausfällen wird unmöglich, da ausgefallene Segmente nicht mehr mit den ursprünglichen Aufzeichnungen der Schmelzchargen verknüpft werden können. Xinlida stellt in den technischen Datenpaketen jeder Sendung klare Empfehlungen zur Transfermarkierung bereit und weist Hersteller an, wie sie Schmelznummernkennzeichnungen auf jedes geschnittene Teilsegment replizieren können. Dadurch bleibt die vollständige Rückverfolgbarkeit durch sekundäre Schneidvorgänge gewährleistet und unterstützt die Fehleranalyse-Workflows nach der Inbetriebnahme für schwerindustrielle Anlagen.